每次聊到
木材加工厂的生产简易流程,总有人觉得这事儿简单,随便弄弄就行。等到真上手了才发现到处是坑。这篇就把那些容易忽略的细节捋一捋。
开个小木材加工厂,从原木到出货的生产流程其实就这几步
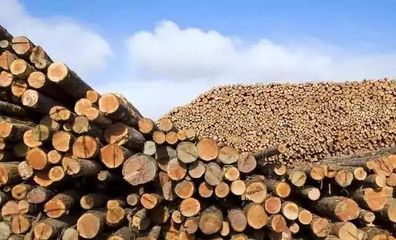
具体来说,木材加工厂的生产简易流程这类问题,现场见过不少。老周蹲在刚卸下来的那堆松木旁边,拿手比了比厚度,冲我摇头:“你这批料,要是直接上带锯,出材率至少掉一成。”他是我在建材领域认识的老木工,自己开过五年小加工厂,后来嫌操心,转做安装。我那天本来是想问他买成品木方,结果被他拉到厂里看了一圈。
很多人以为木材加工就是“锯开、刨平、打包”,真干起来,领先个坑就在原木进场。我见过一个老板,图便宜收了一车“统货”,直径从八公分到40公分混着,没分拣直接上大带锯。结果小径木卡锯、大径木跑偏,一天下来废了十几根锯条,出材率比正常低了快两成。说白了,原木不按径级分堆,后面全是麻烦。
从实际操作来看,这点很多人忽略了:原木先分拣,再谈加工
正确做法其实不复杂。原木进场先按直径分三档——小径、中径、大径,再按树种分开。老周的做法是:小径木直接上多片锯,开成薄板或木方。中径木上带锯,先剖皮再定厚。大径木才值得上跑车锯,慢慢找方正。别小看这一步,分拣花半天,后面省出来的料和锯条钱,够付一个工人一周工资。
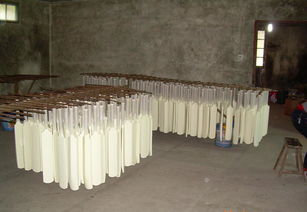
换个角度看,接下来是干燥,很多小厂为了省成本,自然晾晒。但露天堆场一下雨,木材含水率忽高忽低,做出来的门套窗套,送到业主家装完,过个梅雨季就开裂。我见过一个做电商家具的,图快,用便宜的小型烘干窑,温度曲线没控好,一窑木料表面干了、芯部还湿,做成桌面后中间鼓包。说起来简单,做起来要留心。这就是典型的“省小钱赔大钱”。行业里有个妥协点:小厂没必要上全自动干燥线,但至少要有一台能记录温湿度的简易烘干窑,并且每批料抽三块测含水率。便宜方案踩坑就踩在“凭感觉”——手摸不烫就出窑,后面变形了客户找回来,运费和赔款够买半台设备。
锯切和刨光,顺序不能反
落实到具体场景中,分拣、干燥之后,才是锯切。这里有个容易搞反的顺序:有人先把木头刨光再锯,觉得表面好看。其实应该先锯成毛料,再刨光。主要是因为锯切时木头内部应力会释放,先刨光的话,锯完又变形,白刨。老周带我看他的流程:带锯下料→平刨找基准面→压刨定厚→四面刨成型。每道之间停半天,让木料“缓一缓”。他说:“急不得,你越急,它越弯。”
最后是打包出货。电商单多的话,注意别用太薄的缠绕膜,边角磕碰一多,退货率就上去。我见过一个做木托盘的小厂,为了省包装费,只用打包带捆两道,结果物流到北方,托盘角全裂了,客户直接拒收。
这里有个细节值得展开说,给你一份能直接用的避坑清单
去加工厂谈单,别光问单价,先问三句:原木分不分径级?烘干窑有没有温湿度记录?锯切后停多久再刨?验收时,拿含水率仪测三个点——端头、中间、芯部,差值超过约百分之二就别急着收货。量尺的话,自己带卷尺,随机抽五根木方,看厚度公差是不是在±一毫米内。报价单上写“含安装”的,问清楚高空费、辅料费、二次上门费怎么算。别嫌麻烦,你少问一句,后面就多吵一架。
关于木材加工厂的生产简易流程能聊的还很多,这篇先说到这儿。后面会继续分享实际项目里遇到的一些特殊情况和处理办法,有疑问的可以留言交流。